Inspekcja inline jest często sprzedawana jako sposób na szybsze wykrycie defektów. Na prawdziwej linii precyzyjnego odlewania żeliwa jego większa wartość zmienia się w miarę podejmowania decyzji. Zajmuję się produkcją odlewów z żeliwa w firmie Ningbo Supreme Machinery Co., Ltd od czasów, gdy odlewy z żeliwa szarego i sferoidalnego były kontrolowane głównie za pomocą wzroku, kranu i suwmiarki. Przejście na linie automatyczne i inspekcję inline nie wyeliminowało potrzeby posiadania doświadczenia. Przeniósł to doświadczenie na wyższy poziom — do topienia, zalewania, chłodzenia, a nawet obróbki skrawaniem. W tym artykule omówiono, jak inspekcja inline faktycznie zmienia kontrolę jakości precyzyjnych odlewów żeliwnych, jakie technologie się opłacają, a gdzie nadal są niewystarczające.
Inspekcja na linii produkcyjnej to nie tylko prześwietlenie rentgenowskie: tego właśnie używamy na liniach odlewniczych
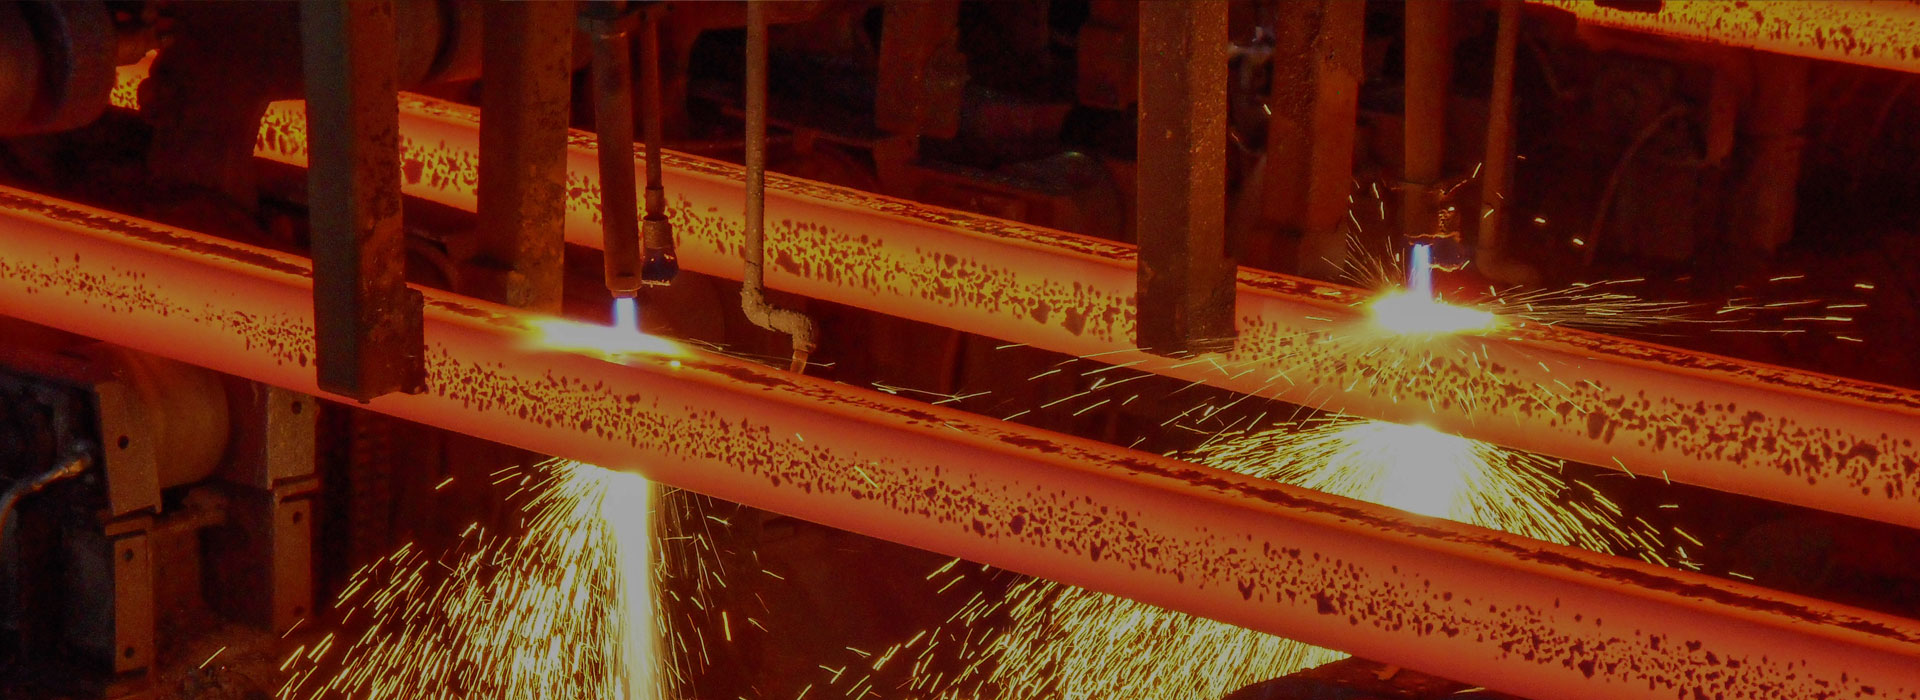
Kiedy klienci słyszą, że stosujemy inspekcję na linii produkcyjnej precyzyjnych odlewów żeliwnych, wielu zakłada, że mówimy o prześwietleniu rentgenowskim każdej części. To nie jest realistyczne. Rentgen jest przydatny, ale jest powolny, kosztowny i często przesadny w przypadku obudowy pompy z żeliwa szarego lub korpusu zaworu z żeliwa sferoidalnego. To, co faktycznie sprawdza się na linii produkcyjnej, to podejście warstwowe: analiza termiczna w piecu, monitorowanie w podczerwieni na stacji zalewania, wizja maszynowa po czyszczeniu oraz ukierunkowane badania rentgenowskie lub ultradźwiękowe dla partii krytycznych.
W Ningbo Supreme Machinery Co., Ltd zajmujemy się produkcją żelazo casgrayntig,odlew z żeliwa sferoidalnego, Iprecyzyjne odlewy inwestycyjneod ponad 25 lat. Firma rozpoczęła działalność w 1990 roku od odlewów z żeliwa i stali nierdzewnej, a po 2000 roku dodała linię do odlewania stali. W tym czasie nasze linie produkcyjne przeszły z obróbki ręcznej na maszyny automatyczne. Jedna lekcja, która się powtarza, jest prosta:Inspekcja inline działa tylko wtedy, gdy jest powiązana z decyzją procesową.Jeśli dane nie zmieniają się przy kolejnym wytopie, następnej formie lub kolejnym ustawieniu obróbki, oznacza to jedynie prowadzenie rejestru.
Argument kosztowy: dlaczego odrzucony casting to tylko widoczna strata
Kiedy precyzyjny odlew żeliwny zostanie odrzucony podczas kontroli końcowej, widoczną stratą jest sam odlew. Niewidoczna strata jest zwykle większa. Zużyłeś już energię topienia, piasek formierski, robociznę, naddatek na obróbkę, a czasem także czas dostawy do klienta. W przypadku kolektora hydraulicznego z żeliwa sferoidalnego wykonanego zgodnie z normą ASTM A536 65-45-12 wada skurczu stwierdzona po obróbce może oznaczać złomowaną część, z której usunięto już 2–3 mm materiału z krytycznych powierzchni. To nie tylko porażka castingowa. Jest to utrata wydajności obróbki.
Dlatego wolę oceniać inspekcję bezpośrednią na podstawie tego, jak wcześnie może interweniować. Odczyt analizy termicznej, który wskazuje tendencję do niskiego poziomu resztkowego magnezu przed wylaniem, może zaoszczędzić całą kadź. Kamera na podczerwień rejestrująca temperaturę zalewania poniżej 1380°C może zapobiec zimnym zamknięciom w cienkościennych odlewach z żeliwa szarego. Stanowisko wizyjne maszynowe po śrutowaniu może wykryć pęknięcie powierzchni, zanim część dotrze do centrum obróbczego. Żaden z nich nie zastępuje kontroli końcowej. Zmniejszają liczbę defektów, które kiedykolwiek zostaną poddane kontroli końcowej.
Dopasowanie technologii kontroli do żeliwa szarego, żeliwa sferoidalnego i odlewów inwestycyjnych
Nie każda technologia kontroli inline pasuje do każdego procesu odlewania żelaza. Poniższa tabela przedstawia praktyczne porównanie, którego używam podczas konfigurowania linii. To nie jest ranking teoretyczny. Odzwierciedla to, co widzieliśmy podczas pracy na prawdziwych halach produkcyjnych.
| Technologia | Najlepsze dopasowanie | Typowa prędkość wykrywania | Główne wady wykryte | Ograniczenia dotyczące odlewania żelaza |
|---|---|---|---|---|
| Analiza termiczna | Kontrola topnienia i zbrylania | 30–90 sekund na każde ciepło | Dryft równoważnika węgla, zanikanie guzowatości, tendencja do wychłodzenia | Pomiar pośredni; wymaga kalibracji za pomocą metalografii |
| Obrazowanie termowizyjne w podczerwieni | Temperatura zalewania i wypełniania formy | W czasie rzeczywistym podczas nalewania | Zamknięcia na zimno, nieprawidłowe przebiegi, odchylenia temperatury zalewania | Tylko w zasięgu wzroku; dym i ustawienie kadzi mogą przeszkadzać |
| Widzenie maszynowe | Kontrola powierzchni po czyszczeniu | 1–5 sekund na część | Pęknięcia, zadziory, zimne zamknięcia, brakujący materiał, wtrącenia piasku | Nie widać wad wewnętrznych; znaczenie ma oświetlenie i orientacja części |
| Rentgen w czasie rzeczywistym | Odlewy z żeliwa sferoidalnego i stali o krytycznym znaczeniu dla bezpieczeństwa | 10–60 sekund na część | Porowatość skurczowa, pęknięcia wewnętrzne, wtrącenia | Wysoki koszt; mniejsza prędkość linii; wymogi bezpieczeństwa radiologicznego |
| Badania ultradźwiękowe | Odlewy z żeliwa sferoidalnego i stali o grubych przekrojach | 2–10 sekund na punkt | Wewnętrzne puste przestrzenie, pęknięcia, zmiany guzowatości w grubych przekrojach | Wymaga sprzęgła; złożone geometrie są trudne |
W przypadku odlewów z żeliwa szarego, takich jak korpusy zaworów hydraulicznych i elementy obrabiarek, najlepszy zwrot zapewnia zwykle wizja maszynowa i monitorowanie odlewania w podczerwieni. Grafit płatkowy żeliwa szarego zapewnia dobre tłumienie i przewodność cieplną, ale oznacza również, że defekty powierzchni są na tyle powszechne, że uzasadniają automatyczną kontrolę wzrokową. W przypadku odlewów z żeliwa sferoidalnego analiza termiczna i ukierunkowane promieniowanie rentgenowskie mają większe znaczenie, ponieważ sferowatość i wewnętrzna solidność bezpośrednio wpływają na wydłużenie i trwałość zmęczeniową. W przypadku precyzyjnych odlewów precyzyjnych priorytet przesuwa się na wymiary wzoru wosku i integralność skorupy, gdzie skanowanie laserowe i rejestracja danych procesowych często mają większe znaczenie niż radiografia inline.
Jak inspekcja inline łączy się z obróbką i montażem
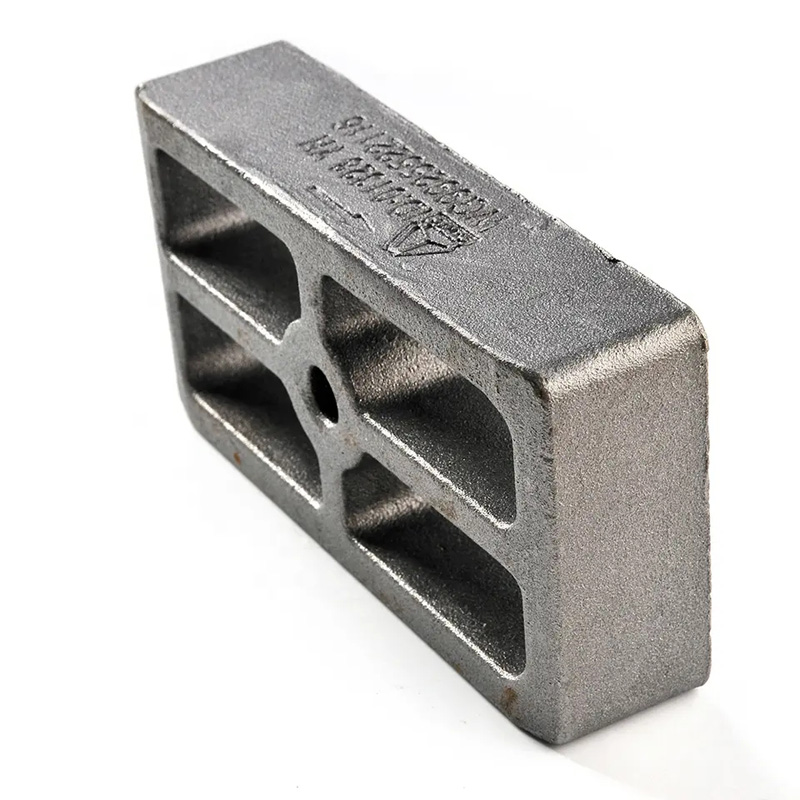
Jednej rzeczy, której nauczyłem się przez lata produkcji odlewów z żeliwa w Ningbo Supreme Machinery Co., Ltd, jest to, że kontrola jakości nie może zatrzymać się na drzwiach odlewni. Precyzyjny odlew żeliwny, który przejdzie kontrolę wymiarową, może nadal ulec uszkodzeniu w centrum obróbczym, jeśli twardość lub mikrostruktura odlewu jest różna. Na przykład szare żelazo z chłodem może mierzyć w granicach tolerancji, ale niszczy narzędzia z węglików spiekanych. Żeliwo sferoidalne o niskiej sferoidalności można łatwo obrabiać, ale nie przechodzi ono próby ciśnieniowej.
W tym miejscu dane z kontroli inline stają się cenne poza odlewnią. Rejestrując wyniki analizy termicznej, temperatury zalewania i dane dotyczące chłodzenia dla poszczególnych partii, możemy powiązać je z wydajnością obróbki. Jeśli klient zgłosi drgania lub nadmierne zużycie narzędzi w przypadku określonej partii odlewów z żeliwa szarego, możemy prześledzić równoważnik węgla i szybkość chłodzenia. Jeśli odlew z żeliwa sferoidalnego nie przejdzie testu szczelności po obróbce, możemy sprawdzić trend pozostałości magnezu i sferoidalności. Ta identyfikowalność nie jest efektowna, ale to ona zmienia kontrolę jakości w kontrolę procesu.
W przypadku klientów, którzy otrzymują od nas zarówno odlewy żeliwne, jak i gotowe części obrobione, to połączenie zmniejsza ryzyko odpowiedzialności. Zamiast spierać się, czy wada powstała na skutek odlewu czy obróbki, możemy wspólnie przyjrzeć się danym.
Praktyczny przykład konfiguracji kolektorów hydraulicznych z żeliwa sferoidalnego
Podam konkretny przykład. Załóżmy, że używamy kolektora hydraulicznego z żeliwa sferoidalnego o grubości ścianki 8–12 mm, materiału ASTM A536 65-45-12 i naddatku na obróbkę wynoszącego 2,5 mm na powierzchniach krytycznych. Klient wymaga ciśnieniowej próby szczelności po obróbce i sferowatości co najmniej 85%.
Po stronie topnienia użylibyśmy optycznej spektrometrii emisyjnej do celów chemicznych i analizy termicznej pod kątem równoważnika węgla i trendu sferoidalności. Docelowe okno to C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Po stronie nalewania termowizja w podczerwieni monitoruje temperaturę zalewania, utrzymując ją w przedziale od 1390°C do 1420°C. Po czyszczeniu system wizyjny sprawdza, czy nie ma pęknięć powierzchniowych i zimnych zadziorów. W przypadku partii krytycznych badania rentgenowskie lub ultradźwiękowe w czasie rzeczywistym sprawdzają wewnętrzny skurcz w grubej części wokół występów portów.
Ta konfiguracja nie pozwala na kontrolę każdej części za pomocą promieni rentgenowskich. Wykorzystuje odpowiednią technologię na właściwym etapie. Rezultatem jest mniej niespodzianek podczas obróbki i bardziej stabilny wskaźnik pozytywnego wyniku testu ciśnieniowego. Z mojego doświadczenia wynika, że to połączenie ma większe znaczenie niż zakup najdroższej maszyny inspekcyjnej na rynku.
Co chciałbym sprawdzić przed zakupem systemu kontroli inline
Jeśli oceniasz inspekcję na linii produkcyjnej precyzyjnego odlewu żeliwa, przed zapoznaniem się z broszurami dotyczącymi sprzętu zadałbym cztery pytania. Po pierwsze, jakiej defektom chcesz zapobiec i na jakim etapie procesu one powstają? Po drugie, co zrobisz z danymi — czy zmienią one wartość zadaną, zatrzymają wylewanie, czy dostosują przesunięcie obróbki? Po trzecie, jaki jest koszt przeoczonej wady w porównaniu z kosztem systemu kontroli? Po czwarte, kto będzie konserwował i kalibrował system po instalacji?
W Ningbo Supreme Machinery Co., Ltd nasza produkcja ewoluowała od obróbki ręcznej do maszyn automatycznych, ponieważ automatyzacja rozwiązuje problemy związane ze spójnością, których nie jest w stanie wykonać praca ręczna. Ale automatyzacja bez informacji zwrotnej o procesie jest po prostu szybszą odmianą. Inspekcja inline to pętla sprzężenia zwrotnego, która sprawia, że automatyzacja jest przydatna do precyzyjnej kontroli jakości odlewów żeliwnych.
Często zadawane pytania
Czy kontrola inline zastępuje kontrolę końcową odlewów żeliwnych?
Nie. Kontrola inline zmniejsza liczbę defektów docierających do kontroli końcowej, ale kontrola końcowa jest nadal konieczna w celu pobrania próbek partii i kryteriów akceptacji specyficznych dla klienta. W przypadku odlewów z żeliwa sferoidalnego o krytycznym znaczeniu dla bezpieczeństwa ostateczne testy wymiarowe i ciśnieniowe pozostają obowiązkowe.
Która technologia kontroli inline jest najbardziej opłacalna w przypadku odlewów z żeliwa szarego?
W przypadku większości linii do odlewania żeliwa szarego wizja maszynowa po czyszczeniu i monitorowanie temperatury odlewania w podczerwieni zapewniają najszybszy zwrot kosztów. Wyłapują defekty powierzchni i zimne zamknięcia, nie spowalniając znacząco linii. Analiza termiczna jest również ważna, ale jest to narzędzie do kontroli topienia, a nie narzędzie do kontroli części.
Czy inspekcja na linii produkcyjnej może wykryć problemy z sferoidalnością żeliwa sferoidalnego przed wylaniem?
Może wskazywać trend, ale nie podaje ostatecznej liczby guzków w czasie rzeczywistym. Analiza termiczna w połączeniu z szybką metalografią może wykazać, czy krzywa pozostałości magnezu i stygnięcia mieszczą się w oczekiwanym przedziale. Jeśli tendencja jest poza oknem, odlewnia może dostosować kolejność obróbki lub zalewania.
W jaki sposób Ningbo Supreme Machinery Co., Ltd wspiera inspekcję na linii produkcyjnej odlewów precyzyjnych?
W przypadku precyzyjnych odlewów precyzyjnych skupiamy się na stabilności wymiarowej wzoru wosku, grubości skorupy i zapisach temperatury zalewania. W przypadku tych odlewów skanowanie laserowe i rejestracja danych procesowych są często bardziej przydatne niż prześwietlanie rentgenowskie na linii produkcyjnej. Konfigurujemy podejście do kontroli w oparciu o stop, geometrię i standard akceptacji klienta.
Jakie normy są powszechnie przywoływane przy kontroli odlewów żeliwnych?
Typowe odniesienia obejmują ASTM A48 dla żeliwa szarego, ASTM A536 dla żeliwa sferoidalnego, ISO 1083 dla żeliwa sferoidalnego, ISO 8062 dla tolerancji wymiarowych oraz ASTM E446 lub E186 dla badań radiograficznych. Obowiązująca norma zależy od materiału i zastosowania.
Jeśli oceniasz inspekcję inline projektu precyzyjnego odlewu żeliwa lub chcesz omówić kontrolę jakości żeliwa szarego, żeliwa sferoidalnego lub odlewu metodą traconego węgla, możesz się skontaktowaćNingbo Supreme Machinery Co., Ltdbezpośrednio. Podziel się klasą materiału, wymiarami krytycznymi i problemami związanymi z defektami, a pomożemy Ci zdefiniować praktyczną konfigurację inspekcji dla Twojej linii produkcyjnej.